Почему мой шлифовальный круг для рельсов изнашивается неравномерно?
Почему мой шлифовальный круг для рельсов изнашивается неравномерно?
Неравномерный износ шлифовального круга происходит из-за неравномерности обработки — крайне редко из-за брака партии. Существует три причины, и их можно различить. Во-первых, геометрия: рабочая поверхность круга не перпендикулярна и не параллельна контакту с направляющей, обычно это связано с углом наклона головки, неплотным прилеганием круга к фланцу или биением — в спецификации допускается концентричность до 0,5 мм и параллельность до 0,4 мм. Во-вторых, направляющая: заданный профиль нагружает разные зоны рабочей поверхности круга очень разными объемами металла, поэтому круг изнашивается там, где он режет. В-третьих, структура круга: если связка переполняет рабочую поверхность, зерна никогда не выступают, эта полоса перестает резать и вместо этого полируется. Измерьте толщину износа в четырех точках по всей поверхности, и полученный рисунок покажет, какая из трех причин у вас возникла.
Чтение характера износа
| Рисунок на поверхности колеса | Причина | Что делать |
|---|---|---|
| Сужение по всей ширине — один край изношен, другой едва заметен. | Контактная поверхность не параллельна контакту рельса: угол наклона головки, колесо не прилегает к фланцу, биение. | Очистите и установите на место; проверьте соосность и параллельность с помощью индикатора часового типа. |
| Одна агрессивная полоса и одна гладкая полоса на одной поверхности. | Неравномерное выпячивание зерна по всей поверхности — локальное заполнение дефекта слишком высокое. | Осмотрите поверхность под стереомикроскопом; отбракуйте колесо, покрытое глазурью на широкой полосе. |
| Износ сосредоточен на внешнем крае, отслаивание кромки происходит послойно. | Нагрузка на кромку по внешнему краю | Проверьте вылет головки блока цилиндров и характер контакта на соответствие целевому профилю. |
| Темная, твердая, блестящая полоса с прилипшим к ней железом. | Локальный перегрев приводит к карбонизации смолы, в результате чего сцепление ослабевает, а частицы смолы выпадают или смещаются. | Проверьте положение и давление на головку; стандарт запрещает прилипание стружки к поверхности. |
| Концентрический ступенчатый или вогнутый рисунок на лице | Один и тот же алгоритм шлифовки повторяется проход за проходом, обрабатывая одну зону. | Вместо того чтобы натирать одну полосу, меняйте режим шлифовки. |
| Даже при обычном ношении на лице | Ничего страшного — это просто особенность использования, а не недостаток. | Сохраняйте записи и продолжайте. |
Железнодорожный транспорт частично определяет этот процесс, и это нормально.
В ходе испытаний Loram DM01 2026 года измерялось удаление металла по зонам на одной и той же головке рельса: внутренняя зона (+20° до +5°) 0,142–0,241 мм, внешняя зона (−20° до −2°) 0,165–0,326 мм, зона выпуклости (+5° до −2°) 0,193–0,222 мм. Колесо, поверхность которого подвергается воздействию трех зон с тремя различными глубинами резания, не может изнашиваться с одинаковой скоростью. Измеренный расход металла в тех же испытаниях составил 0,079–0,151 мм на 100 м прохода.
Твердость рельсовой стали усиливает этот эффект. На линии тяжелых грузов Шуохуан рельсы 75N-U78CrV и 60-U75V используются в двух направлениях движения, и в отчете с объекта отмечаются более глубокие следы шлифовки на более твердом материале. Неравномерный износ по профилю заложен в проекте целевого профиля. Неравномерный износ по одной поверхности колеса не предусмотрен проектом, и его можно заметить до того, как колесо износится.
На уровне зерна: почему одна лента перестает резать
Стереомикроскопические исследования трех составов шлифовальных кругов наглядно показывают, как поверхность круга теряет однородность. На круге GS-1 зерна образуют трехмерный каркас с равномерным покрытием из связующего вещества и хорошей выступающей частью: под нагрузкой связующее вещество частично отслаивается, зерна выступают дальше и образуют режущие кромки, а некоторые зерна разрушаются, обнажая более острые кромки — режущая способность улучшается с течением времени. На круге GS-2 каркас заполнен большим количеством связующего вещества, а выступающая часть плохая, поэтому после шлифовки остается меньше открытых режущих кромок. На круге GS-3 зерна практически полностью покрыты связующим веществом и не могут выступать: отслаивается очень мало связующего вещества, срезается лишь несколько микровершин, а многократный скользящий контакт оставляет царапины на поверхности круга.
| Состав / состояние | Измеренное удаление | Степень помола | Что это означает на лице |
|---|---|---|---|
| GS-10 | 1,0 г | 12.8 | Легко режется, быстрее изнашивается. |
| GS-12.5 | 0,7 г | 16.0 | Сбалансированный |
| GS-15 | 0,2 г (−71,4% по сравнению с GS-12,5) | 24.1 | Очень износостойкий, но с лица удаляет гораздо меньше средства. |
| Содержание связей: низкое / среднее / высокое | Предел прочности на сжатие: 68,9 / 95,2 / 122,7 МПа | — | Вариант с высокой степенью связывания приводит к чрезмерному уплотнению, и зерна не могут выступать; оптимальным является вариант со средней степенью связывания. |
Эта таблица полностью объясняет, почему «жесткие шлифовальные круги изнашиваются неравномерно». Более прочная поверхность по определению более износостойка, а цена – меньшее качество резки. Если один участок поверхности ведет себя как вариант с высокой связкой, а остальная часть – как вариант со средней связкой, то твердый участок перестает резать, полируется, нагревается и меняет форму – неравномерный износ в замедленном темпе. Первым делом следует проверить границу раздела зерна и связки: если граница раздела плохо смачивается, связка никогда не удерживает зерна, и вы получаете смесь выпадения зерен и полированных полос на одной поверхности.
Проверка, предотвращающая неравномерный износ до того, как он приведет к поломке колеса.
- Перед установкой проверьте биение. Соосность и параллельность являются частью документации по выпуску (предельные значения 0,5 мм и 0,4 мм; результаты сторонних испытаний 0,3 мм и 0,1 мм). Колесо с неровностями со временем износится и приобретет конусность.
- Очистите фланец и полностью установите колесо. Заусенцы или мусор под фланцем создают именно тот наклон, который приводит к износу конуса при первом проходе.
- Записывайте толщину износа в четырех точках по всей поверхности, а не в одной. Одно число показывает срок службы; четыре числа указывают на причину износа.
- Следите за контактным давлением. Колесо диаметром 260 мм показало усилие 3120 Н при 30% мощности, что соответствует пределу < 10 кН. Головка, оказывающая аномально сильное давление, нагружает свою ленту сильнее, чем соседние.
- Не оставляйте прилипшую к поверхности металлическую стружку. Прилипшая стружка препятствует резанию в этом диапазоне; согласно техническим требованиям, шлифовальная поверхность должна оставаться свободной от прилипшей стружки.
- Не следует отбраковывать неровное колесо. Равномерный цвет, однородная текстура, прочное сцепление с сердцевиной и ровный, плотно намотанный слой волокон являются требованиями к отделке, а не предпочтениями.
Данные по случаю: равномерный износ в ходе интенсивной эксплуатации.
На линии тяжелых грузов Шэньхуа Шуохуан на один полувагон было установлено 48 колес Молатона , которые работали со скоростью 13,8 кВт и 15 км/ч на протяжении 172,8 проходных километров. Средняя толщина износа составила 34,67 мм — 4,98 проходных километров на мм — что обеспечило средний срок службы 199 проходных километров без аномальной вибрации и непрерывного посинения. Ранее возникшее посинение острия на рельсовой стороне было устранено в ходе той же кампании. В отчете независимой организации для этого класса колес не было обнаружено трещин, включений, цвет был равномерным, а дисбаланс составил 15 г против предельного значения в 21 г. Сравните показатели износа с диапазоном шлифовальных колес для рельсов, изготовленных с такими же допусками , и ознакомьтесь с пятью показателями производительности, которые отличают отечественные колеса от импортных .
Вы также можете задать другие вопросы по смежным темам.
Почему мой рельсошлифовальный круг покрывается налетом и не режет? Как предотвратить растрескивание рельсошлифовального круга во время работы? Можно ли использовать один рельсошлифовальный круг на разных шлифовальных станках? Измерение износа рельсов: когда шлифовать, а когда заменять. Больше ответов на вопросы о рельсошлифовальных кругах.Пришлите нам свой образец износа.
Сфотографируйте поверхность колеса, отметьте угол наклона головки и толщину износа в четырех точках, а также сообщите Молатону уклон рельса. Мы сообщим вам, что именно является причиной износа: колесо, настройка или профиль, и какой состав подходит для ваших условий эксплуатации.
Проведите оценку износа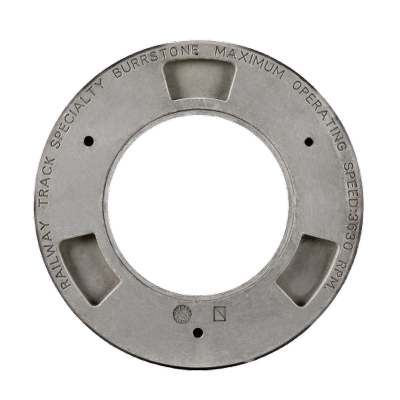
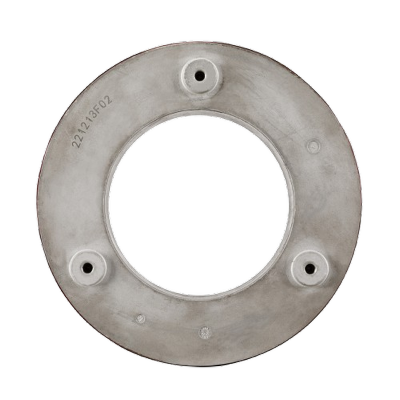
Вы ищете надежного производителя оборудования для шлифовки и обслуживания железнодорожных путей?
Мы можем оперативно предоставлять клиентам анализ рынка, техническую поддержку и индивидуальные услуги.
Безопасные маршруты, проверенные в Китае.
- Ваше имя
- Моб.Тел
- *Тема
- *Содержание