Какое оборудование для обслуживания железнодорожных путей является необходимым?
Какое оборудование для обслуживания железнодорожных путей является необходимым?
Необходимы семь основных элементов : проверенный способ измерения геометрии пути, возможность шлифовки , резка и сверление рельсов , трамбовка и подъемно-разметочная обработка , крепежные и болтовые инструменты , отслеживаемая документация по расходным материалам и план распорок , который позволяет выполнять работы в рамках имеющихся возможностей. Все остальное — это оптимизация этих семи элементов.
Семь основных компонентов и то, что каждый из них может предложить.
| Существенный | Почему это важно | Спецификация, на которой следует настаивать |
|---|---|---|
| 1. Геометрические измерения | Нельзя судить о точности обработки, качестве утрамбовки или обновлении по памяти — только по сравнению с исходными данными до и после. | Калибр, поперечный уровень, скручивание, выравнивание, продольный уровень и версинус указываются для каждого участка, что позволяет выявить тенденцию. |
| 2. Шлифовка | Единственный способ удалить гофрировку и изношенный слой, не вырезая рельс из пути, — это | абразивный материал из диоксида циркония и алюминия с зернистостью 16, скрепленный стекловолоконной смолой, точно подогнанный под посадочное место станка, рассчитанный на скорость не менее 50 м/с. |
| 3. Резка и сверление рельсов | Замена швов, заделка трещин и установка теплоизолирующих элементов могут остановить весь проект, если потребуется вызов подрядчика. | Отрезные диски 356×4×25,4 , 400×4×32 , 305×3,6×22,2 или 180×3×22,2 , из плавленого алюминия коричневого цвета, 80–100 м/с |
| 4. Уплотнение, подъем и выстилание. | Шлифовка удаляет металл, а балластные работы нарушают геометрию; профиль полезен только в том случае, если геометрия вокруг него восстановлена. | Рабочий план, который станок может импортировать, и проход, завершающийся в пределах допуска по геометрии. |
| 5. Инструменты для крепления и болтов | Сборка удерживает профиль, который вы только что отшлифовали; ослабленные или чрезмерно затянутые крепежные элементы сводят на нет всю работу. | Обеспечение правильного крутящего момента и совместимости аккумулятора с остальным парком инструментов. |
| 6. Расходные материалы | Показатель пробега в километрах на миллиметр израсходованного колеса — единственный показатель, который делает следующий тендер сопоставимым. | Отслеживаемость партий: динамический баланс, условия хранения и правила отбраковки колес, упавших или хранившихся во влажном состоянии. |
| 7. План передачи владения | На действующей железной дороге ограничивающим фактором является окно, а не сам механизм. |
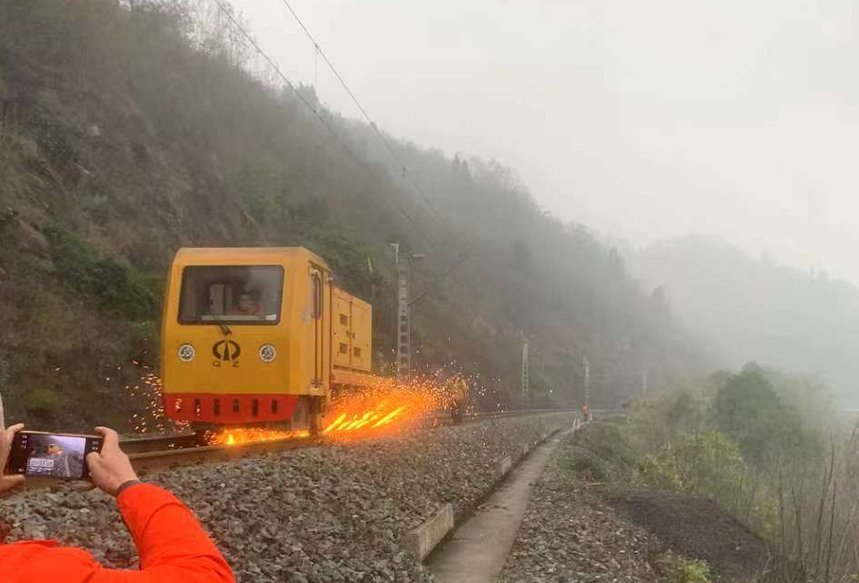
Расходный материал является частью оборудования, поэтому указывайте его так же, как и оборудование.
| Машина | Размер колеса (мм) | Связующее и абразивное вещество | Стойкость | Максимальная скорость |
|---|---|---|---|---|
| шлифовальные станки Harsco PGM-48 / PGM-96C | 260×90×154 | Алюминиевая матрица + диоксид циркония + стекловолокно, ZA/F16 Y5B | 16 | 50 м/с, 3630 об/мин |
| Шлифовальная машина для стрелок Harsco RGH20C | 280×25,5×116 | Железная матрица + диоксид циркония + оксид алюминия + стекловолокно | 16 | 50 м/с, 3630 об/мин |
| шлифовальный станок GMC16A | 350×60 / 25 / 50 / 35×127 | Смоляной связующий материал, диоксид циркония и оксид алюминия | 16 | 2730 об/мин |
| шлифовальный станок GMC96B | 180×105×90 | Смоляной связующий материал, диоксид циркония и оксид алюминия | 16 | 6000 об/мин |
| Поезда Лорама для шлифовки | 260×83×154 и 250×75×150 (G3) | Алюминиевая матрица + диоксид циркония + стекловолокно | 16 | 3630 / 3280 об/мин |
| Механические шлифовальные поезда | 350×25×127 | Смоляной связующий материал, диоксид циркония и оксид алюминия | 16 | 50 м/с |
| Переносные машины (Geismar, Robel и аналогичные) | 150×56×M20 , 150×70×M20 | ZA/F16 Y5B | 16 | 6000–7500 об/мин |
| Станки для резки рельсов | 356×4×25.4 , 400×4×32 , 180×3×22.2 | Коричневый плавленый оксид алюминия ZA/F30 | 30 | 80–100 м/с |
Шлифовальный круг с неправильными размерами, заниженной производительностью или дисбалансом — это не более дешевый вариант, а проблема безопасности и необходимости доработки. Именно поэтому в список необходимых деталей входят не только сами детали, но и документация. Размеры шлифовальных кругов для железнодорожных станков подбираются индивидуально для каждого станка именно по этой причине.
Описание и данные — что дает базовый комплект.
На железнодорожной сети Лючжоу локомотив GMC-96X с колесами Молатона за два часа простоя проехал 18,72 проходных километра . На высокоскоростной линии Хэву измеренное сравнение показало 4,28 против 3,27 проходных километра на миллиметр , при этом лучший результат составил 214,22 проходных километра без непрерывного синего налета. На железной дороге Иян колесо достигло 5,7 проходных километра на миллиметр , на Шуохуан — 4,98 , а партия из 600 колес прошла приемку в Шэньхуа. Независимые испытания в Китайской академии железнодорожных наук показали износ в 1,4–2,6 раза лучше, чем указано в спецификации.
Не менее важно то, чего можно избежать, шлифуя с правильной скоростью и глубиной. Некачественно выполненный проход оставляет хрупкий белый слой твердостью около 870 HV0.3 по сравнению с примерно 340 HV0.3 у основного металла — примерно на 155% тверже. Этот слой разрушается на ранней стадии, распространяя фрагменты в основной металл и вызывая образование трещин, поэтому глубина шлифовки поддерживается на уровне 0,2–0,3 мм за проход . На машине Loram DM01, испытанной в 2026 году, шлифовальные круги не образовывали синих следов пригорания , а шероховатость поверхности составляла Ra 1,05–9,0 мкм, в основном 2–4 мкм . Там, где были скорректированы профили стрелок, боковое ускорение кузова вагона снизилось примерно с 0,20 м/с² до 0,04–0,08 м/с² .
Компания RailwayCare производит колеса, обеспечивающие эти результаты, с 2004 года — она стала первым в Китае специализированным производителем шлифовальных колес для рельсов — и разработала отраслевой стандарт JB/T 11431. Полная программа, от колес до оборудования, изложена в решении для технического обслуживания рельсов .
Вы также можете задать другие вопросы по смежным темам.
Что такое техническое обслуживание железнодорожных путей и что оно включает?Что такое рельсошлифовальный поезд и как он работает? Стоимость шлифовки рельсов за километр: что платят операторы?Превратите список необходимых вещей в рабочий набор.
Сообщите нам типы ваших линий, годовой тоннаж, имеющиеся у вас машины и доступные для вас окна. Мы подтвердим необходимый зазор, спецификацию колес для каждой машины и ожидаемый пробег на миллиметр.
Запросить обзор комплектаШлифовка — лишь один из семи основных инструментов; более полный набор инструментов перечислен в разделе «Инструменты для обслуживания железных дорог» .
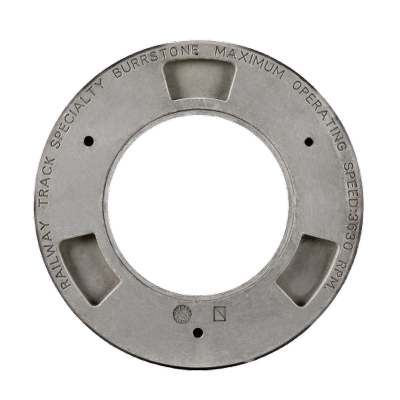
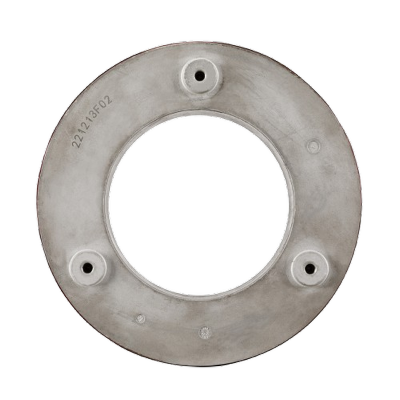
Вы ищете надежного производителя оборудования для шлифовки и обслуживания железнодорожных путей?
Мы можем оперативно предоставлять клиентам анализ рынка, техническую поддержку и индивидуальные услуги.
Безопасные маршруты, проверенные в Китае.
- Ваше имя
- Моб.Тел
- *Тема
- *Содержание