Каковы лучшие практики технического обслуживания железнодорожных путей?
Каковы лучшие практики технического обслуживания железнодорожных путей?
Девять методов выполняют большую часть работы: сначала производите замеры, прежде чем что-либо трогать , проводите профилактическую шлифовку по графику, основанному на тоннаже, вместо того, чтобы реагировать на дефекты, следите за тем, чтобы каждый проход был неглубоким и контролируемым , подбирайте характеристики колес в соответствии с машиной и режимом работы , контролируйте и проверяйте расходные материалы , рассматривайте стрелки как отдельную работу , проверяйте профиль численно , ведите учет затрат на километр и планируйте с учетом коротких простоев — потому что на действующей железной дороге реальным ограничением обычно является окно для технического обслуживания, а не машина.
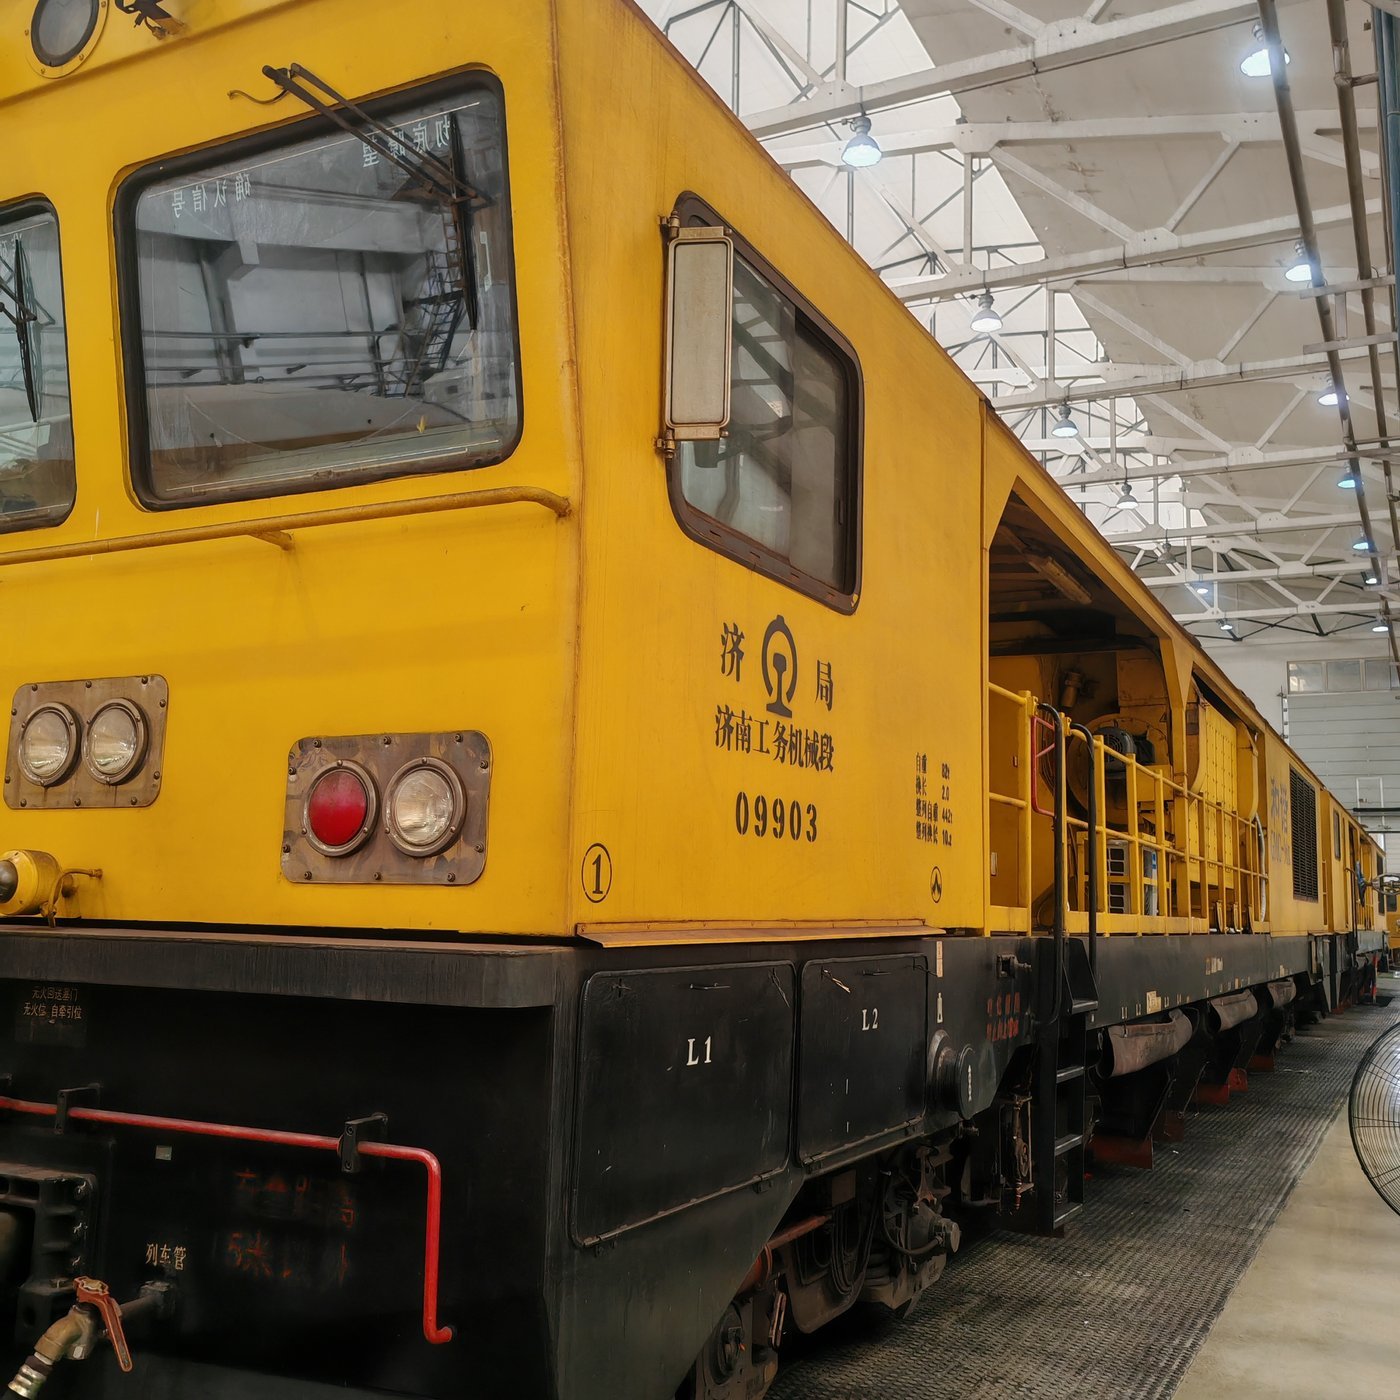
Девять практик и что каждая из них на самом деле означает.
| # | Упражняться | Как это выглядит на месте |
|---|---|---|
| 1 | Сначала определите исходный уровень. | Перед началом работы зафиксируйте геометрию, профиль и шероховатость, чтобы оценить качество обработки по имеющимся данным, а не по памяти. |
| 2 | Профилактическое измельчение, в зависимости от тоннажа. | График эксплуатации основан на суммарном объеме перевозок, а не на видимых повреждениях: каждые 30–50 млн тонн на высокоскоростных линиях с интервалом не более 2 лет, 100 млн тонн на прямых участках и участках с большим радиусом, каждые 30–50 млн тонн на кривых радиусом менее 1200 м. |
| 3 | Передавайте мяч на небольшое расстояние. | Легкие, многократные проходы удаляют слой усталости, не повреждая основной металл — это оптимальный вариант для большинства работ по подготовке металла к коррозии. |
| 4 | Подберите колесо в соответствии с машиной и режимом работы. | Крупнозернистая абразивная крошка из диоксида циркония и алюминия (16 зернистость) на основе стекловолоконной армированной смолы для удаления гофрированных поверхностей и обеспечения длительного срока службы, подогнана под размер посадочного места станка и рассчитана на скорость не менее 50 м/с. |
| 5 | Контролируйте расходные материалы | Динамически сбалансированные партии, сухое хранение, проверка на прочность перед установкой, а также отбраковка любых колес, упавших или хранившихся во влажном состоянии. |
| 6 | Рассматривайте повороты отдельно. | Собственный план и собственная техника, проверены калибровка и контактная лента, а переход на площадку для крупногабаритной техники измерен на 5–10 м с каждой стороны до начала работ. |
| 7 | Проверьте профиль | Классификация по индексу качества помола: GQI ≥ 85 – отлично, ≥ 70 – приемлемо, со стандартным отклонением по всему разделу. |
| 8 | Рекордная стоимость за километр | Пробег в километрах на миллиметр израсходованного колеса, поэтому в следующем тендере будут сравниваться сопоставимые показатели. |
| 9 | Планируйте с учетом владения | Подстраивайте работу под имеющиеся условия — например, выделяйте 2-часовые ночные окна для активной шлифовки или выполняйте высокоскоростную пассивную шлифовку со скоростью 60–80 км/ч, не требующую никакого присутствия персонала. |
Почему поверхностные и контролируемые ритмы звучат тяжело и быстро
Наиболее распространенная ошибка — попытка удалить слишком много материала за один проход. Шлифовка на неправильной скорости или глубине оставляет на головке рельса твердый, хрупкий белый слой с твердостью около 870 HV0.3 по сравнению с примерно 340 HV0.3 у основного металла , что составляет увеличение примерно на 155%. Этот слой быстро разрушается под нагрузкой шлифовального круга, его фрагменты проникают в основной металл, и оттуда начинают образовываться трещины. Лабораторные исследования показывают влияние скорости на толщину слоя — увеличение скорости шлифовки с 1000 до 2000 об/мин привело к увеличению толщины белого слоя с примерно 45 мкм до 320 мкм , поэтому скорость, глубина и количество проходов контролируются одновременно, а не на усмотрение оператора.
Приемлемые параметры обеспечивают точность результата: плоскостность в пределах 0,3 мм под линейкой длиной 1 м и щупом , шероховатость Ra ≤ 10 мкм , отсутствие сплошного синего пригорания или оксидного слоя , уклон лучше 1‰ , и удаление от основного металла не более 0,5 мм . На высокоскоростных стрелках ширина рабочей полосы должна составлять около 25–30 мм , на обычных и тяжеловесных стрелках — 35–40 мм . Стандарты, лежащие в основе данной технологии, описаны в этом руководстве по методам и стандартам шлифовки профиля рельсов .
Примеры и данные — что дают эти методы?
Это не теоретические данные. Поезд GMC-96X с колесами Molaton на линии Лючжоу проехал 18,72 проходных километра за один двухчасовой перерыв , а его колеса CYF изнашивались на 20–30 мм против 43,5–59 мм у импортных колес — примерно вдвое больший срок службы, что точно соответствует результатам практического измерения (пункт 8). На железной дороге Иян колесо достигло 5,7 проходных километров на миллиметр , а на Шуохуан — 4,98 . На высокоскоростной линии Хэву сравнение показало 4,28 против 3,27 проходных километров на миллиметр , при этом лучшее колесо проехало 214,22 проходных километра без непрерывного синего налета. Независимые испытания в Китайской академии железнодорожных наук показали износ в 1,4–2,6 раза лучше, чем указано в спецификации, партия из 600 колес прошла приемку в Шэньхуа, а там, где были скорректированы профили стрелок, боковое ускорение кузова вагона снизилось примерно с 0,20 м/с² до 0,04–0,08 м/с² . Шлифовка также отражается на геометрических показателях: при прецизионной трамбовке, выполненной по заданному плану на сети Тайюань, средний статический индекс качества (TQI) увеличился с 7,19 до 4,52 , а динамический — с 7,64 до 4,67 на протяжении 15,28 км работ.
Компания RailwayCare производит колеса, обеспечивающие эти результаты, с 2004 года , в соответствии со стандартом JB/T 11431 , разработанным компанией, и сертифицирована по стандартам ISO 9001 , ISO 45001 и CRCC , с производительностью 500 000 колес в год . Более широкая программа представлена в обзоре решений по техническому обслуживанию железных дорог .
Вы также можете задать другие вопросы по смежным темам.
Какие факторы определяют цикл шлифовки рельсов? Что такое высокоскоростной шлифовальный поезд? Стоимость шлифовки рельсов за километр: сколько платят операторы.Примените эти методы в своей следующей кампании по прокачке персонажа.
Укажите тип вашей линии, годовой тоннаж, используемые машины и текущие артикулы. Мы предоставим вам спецификацию колес, ожидаемый пробег в миллиметрах и количество приемочных образцов, которые необходимо хранить на месте.
Запросить технические характеристики колеса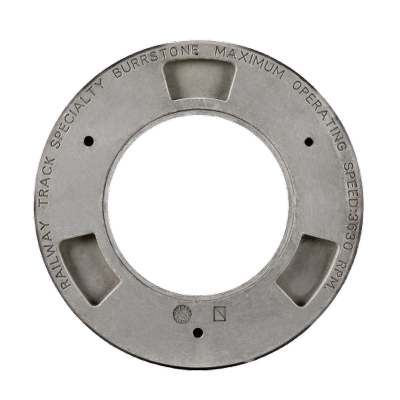
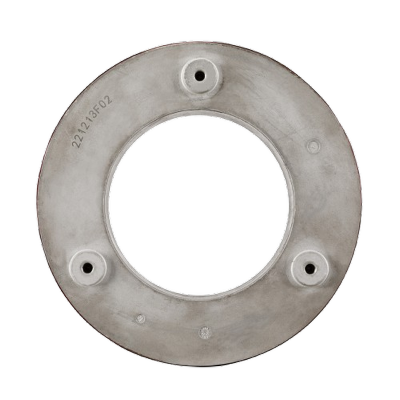
Вы ищете надежного производителя оборудования для шлифовки и обслуживания железнодорожных путей?
Мы можем оперативно предоставлять клиентам анализ рынка, техническую поддержку и индивидуальные услуги.
Безопасные маршруты, проверенные в Китае.
- Ваше имя
- Моб.Тел
- *Тема
- *Содержание