Термитная сварка рельсовых соединений: почему шлифовка — это половина работы.
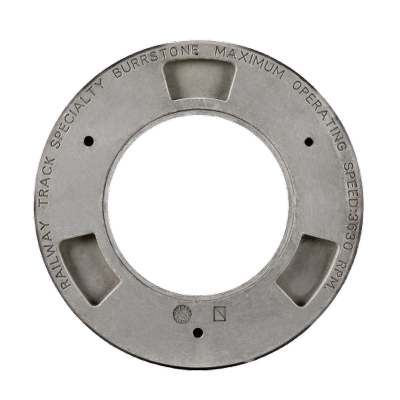
Термитная сварка выполняется примерно за 60 секунд бурного химического воздействия и несколько минут затвердевания — и на этом этапе соединение выполнено лишь наполовину. В результате остается выступающий бортик, зона термического воздействия с твердостью, отличающейся от твердости рельса, и рабочая поверхность, к которой ни одно колесо не должно прикасаться, пока оно не будет вырезано и отшлифовано до исходного профиля. Такова взаимосвязь между двумя технологиями, которые обычно рассматриваются как конкуренты: термитная сварка рельсовых соединений и шлифовка рельсов являются взаимодополняющими. Одна соединяет сталь, другая делает соединение пригодным для движения транспорта. В этой статье объясняется, что именно термитная сварка делает со сталью, что остается для шлифовки, как китайская политика 2025 года в отношении строительства новых линий меняет места применения этого процесса, и почему потребность в шлифовке не исчезает при изменении метода сварки. Мы поставляем шлифовальные круги, используемые для финишной обработки сварных швов, как на ручных станках, так и на шлифовальных установках, поэтому описание составлено со стороны расходного материала шва. Термитная (алюмотермическая) сварка — это процесс литья, замаскированный под сварку. Алюминиевый порошок восстанавливает оксид железа, и реакция — приблизительно 3FeO + 2Al → Al2O3 + 3Fe , плюс около 880 кДж — нагревает продукты выше 2500 °C в течение минуты. Расплавленная сталь заполняет форму, зажатую вокруг зазора рельса, и сплавляется с предварительно нагретыми концами рельсов; шлак всплывает и задерживается в тигле. Параметры процесса, определяющие, выдержит ли соединение эксплуатацию, очень строги и в целом одинаковы у разных поставщиков и в соответствии с различными стандартами: В коммерческом плане важны два стандарта. EN 14730 — это эталонная спецификация для процедур алюмотермической сварки в Европе и на рынках, сертифицированных в соответствии с европейской практикой; в Китае готовый шов и шлифовка, обеспечивающая его получение, регулируются стандартом Q/CR 1-2014 (условия заказа шлифовки рельсов и колес поездов) и правилами технического обслуживания путей оператора. После снятия формы и обрезки воротника остаются пять элементов, которые можно устранить только шлифовкой (и контролем качества): Именно поэтому китайская железнодорожная администрация классифицирует шлифовку, выпрямление и сварку как три признанных способа восстановления стрелочных рельсов (〔2004〕354号, пункт 7.1.3). Шлифовка — это не косметическая работа на стыке; это один из трех признанных методов ремонта. В 2025 году ситуация с новым строительством изменилась. После разрушения сварного шва изогнутой части стрелки 228 на станции Гаси Лейк на линии Голмуд-Корла, электротехническое и сигнальное управление Китайской железной дороги выпустило уведомление (工电线路电〔2025〕5号), практическое действие которого теперь стало профессиональным управленческим требованием: на вновь построенных и реконструированных железных дорогах вместо термитной сварки следует использовать контактную сварку и сварку под давлением в газе. Приведенные причины заслуживают внимательного прочтения, поскольку они описывают виды отказов, а не сам процесс: Тот же свод правил сохраняет границы: для фиксации сварных швов внутри стрелочного перевода и между концами стрелочного перевода и ходовым тросом по-прежнему может использоваться термитная сварка (TB 10082—2017, пункт 8.0.6), а полевая сварка в целом предписывается использовать контактную сварку там, где это практически осуществимо. Для любого, кто владеет оборудованием для шлифовки, инженерные последствия очевидны и их легко упустить из виду: изменение метода сварки меняет объем шлифовки, а не необходимость в ней. При контактной сварке на конвейер поступает обрезанный, кованый, пластичный шов и требует относительно легкой финишной обработки. При термитной сварке поступает отливка, которую необходимо резко обработать в горячем состоянии, а затем отшлифовать. В сети, где сварка новых конструкций переходит на контактную сварку, но при этом сохраняется использование термитной сварки для фиксации швов, общая нагрузка от шлифовки смещается, но не уменьшается — и соединения, которые остаются сваренными термитной сваркой, скорее всего, имеют наименее щадящую геометрию. Рекомендации на 2025 год касаются политики в отношении новых направлений, а не являются окончательным решением по процессу. Термитная сварка сохраняет преимущества, недоступные другим методам сварки на объекте: Для высокоскоростных и тяжелых грузов этот процесс используется с применением легированных материалов, строго контролируемым предварительным нагревом и обязательной шлифовкой после сварки с жесткими геометрическими допусками. В случае тяжелых грузов с осевой нагрузкой 25-40 тонн, финишная обработка является наиболее ответственной задачей, поскольку именно в сварном шве наиболее высока вероятность образования усталостной трещины. Шлифовка сварного шва выполняет три функции, и только первая из них касается внешнего вида: Длина шлифовки — это самостоятельный параметр, который необходимо задать для прохождения шлифовального полотна вдоль направляющей с каждой стороны сварного шва, и именно его параметры в большинстве полевых работ недостаточно точно определены. Мы уже писали отдельно о том, почему длина шлифовки является скрытым критическим параметром при финишной обработке сварных швов . Если вы указываете расходные материалы, то эта таблица имеет значение — для одного и того же соединения требуется разная степень шлифовки в зависимости от способа его изготовления: Последствия, связанные с расходом материалов, столь же практичны. При высокой нагрузке шлифовального круга от него требуется резать литую сталь, удалять остатки сварного шва и обрабатывать поверхность с градиентом твердости — и все это без засорения, глазурования или пригорания основного металла. Это более сложная задача, чем шлифовка гладких профилей, и именно поэтому универсальный круг из каталога редко выдерживает полный цикл шлифовки. Круг должен сочетать прочное зерно со связующим веществом, которое освобождает его перед полировкой поверхности; причины отказа, которых следует избегать, описаны в нашей статье о предотвращении пригорания рельсов и выборе круга . Отделка сварных швов в основном выполняется вручную на станках, и, соответственно, форматы шлифовальных кругов меньше, чем у кругов, используемых в шлифовальных станках: Технические параметры, определяющие работоспособность соединения: Готовый сварной шов считается приемлемым по четырем параметрам плюс одному показателю контроля качества: Наши собственные данные, полученные в ходе испытаний наших колес: образцы прошли испытания на безопасность при вращении со скоростью 6354 об/мин без разрушения ; в ходе приемочных испытаний на кривых малого радиуса в метро Чэнду камни Molaton M20×2.5 получили оценку 90/100 по стандарту TB 10413-2018, а восстановленные головки прошли проверку на шероховатость и наличие светлых полос; а в ходе испытаний на станке Loram в Цзянмэне шероховатость всех шлифованных рельсов составила 1,05-9,0 мкм, в основном 2-4 мкм, без синих полос . Долговечность на уровне расходных материалов, измеренная в ходе сравнения полувагона GMC-96X (48 наших колес против 48 импортных колес, тот же станок), примерно в 1,5 раза выше, чем у импортных эталонных колес при сопоставимом качестве — и сварочные работы — это именно тот вид работ, где эта разница проявляется в меньшем количестве замен колес за один цикл эксплуатации. Шлифовальные круги Молатона для рельсов производятся компанией RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) в количестве 500 000 кругов в год и выпускаются в ручном, стрелочном и шлифовальном исполнении для обработки сварных швов и соединений. В качестве дополнительной информации рекомендуем ознакомиться с нашими руководствами по сварке и шлифовке рельсов как единому рабочему процессу , шлифовке головок рельсов и образованию гофр, а также дефектам, связанным с стыками, которые охватывают весь остальной срок службы стыка. Да, этот процесс по-прежнему широко используется, особенно при работах в метро и легкорельсовом транспорте, на ограниченных и удаленных участках, при ремонте, на различных участках рельсов и изолированных стыках. Изменения в Китае в 2025 году касаются предпочтения нового строительства: в руководстве по устранению трещин в сварном шве (〔2025〕5号) предписывается использовать контактную сварку и сварку под давлением газа вместо термитной сварки на вновь построенных и реконструированных железных дорогах, в то время как фиксирующие сварные швы на стрелках по-прежнему могут быть выполнены термитной сваркой (TB 10082—2017, пункт 8.0.6). Поскольку резка удаляет большую часть избыточного металла, но оставляет геометрию и поверхность незавершенными: остаточный бугорок или углубление, литейная корка, которая может содержать пористость и включения, шероховатость, значительно превышающую допустимый предел Ra ≤10 мкм, и профиль, который может не соответствовать исходному рельсу, шлифовка восстанавливает профиль, прямолинейность, шероховатость и зону контакта по всей поверхности соединения. Это значительно снижает нагрузку. Сообщается, что обрезка воротника, когда температура сварного шва еще находится в диапазоне примерно от 700 °C до 850 °C, с помощью гидравлического триммера, прилагающего усилие более 120 кН, сокращает время последующей шлифовки примерно на 60 процентов и позволяет избежать ненужного напряжения шлифовки в зоне термического воздействия. Финишная обработка все еще необходима, поскольку допуски по геометрии и шероховатости более жесткие, чем может выдержать любой триммер. Четыре измеримых параметра: поперечный профиль и продольная прямолинейность, восстановленные с точностью до допусков оператора (доля миллиметра на метровой линейке), шероховатость поверхности в пределах Ra ≤10 мкм, отсутствие сплошной синей полосы и светлая полоса, проходящая непрерывно по стыку с правильной шириной — 25-30 мм на высокоскоростных, 35-40 мм на обычных и тяжеловесных рельсах. Затем внутренняя целостность проверяется ультразвуковым или магнитопорошковым методом. Для ручной шлифовки используется шлифовальный круг диаметром 150 мм (например, 150×70×M20 или 150×65×M20) из диоксида циркония и алюминия, зернистость 16, смоляная связка с обмоткой из стекловолокна, скорость вращения 50 м/с, балансировка до G1 ≤30 г. Условия работы сложнее, чем при обычной шлифовке, поскольку круг должен резать литой сварочный металл и обеспечивать градиент твердости без образования глазури или пригорания основной направляющей, поэтому более важным фактором является прочное зерно с легкорежущей связкой, чем низкая цена круга. Сообщите нам метод сварки, сечение и марку рельса, используемое вами оборудование для финишной обработки, а также необходимые допуски по геометрии и шероховатости — и мы предоставим вам спецификацию колеса, ожидаемое количество соединений на колесо с указанием критериев испытаний, а также коммерческую раму, которую вы сможете сравнить с продукцией любого другого поставщика. Компания RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – ваш профессиональный партнер в области шлифовки рельсов, предлагающий шлифовальные круги Molaton, проверенные на высокоскоростных, большегрузных и линиях метро с 2004 года. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – ваш профессиональный партнер в области шлифовки рельсов, предлагающий шлифовальные круги Molaton, проверенные на высокоскоростных, большегрузных и линиях метро с 2004 года. 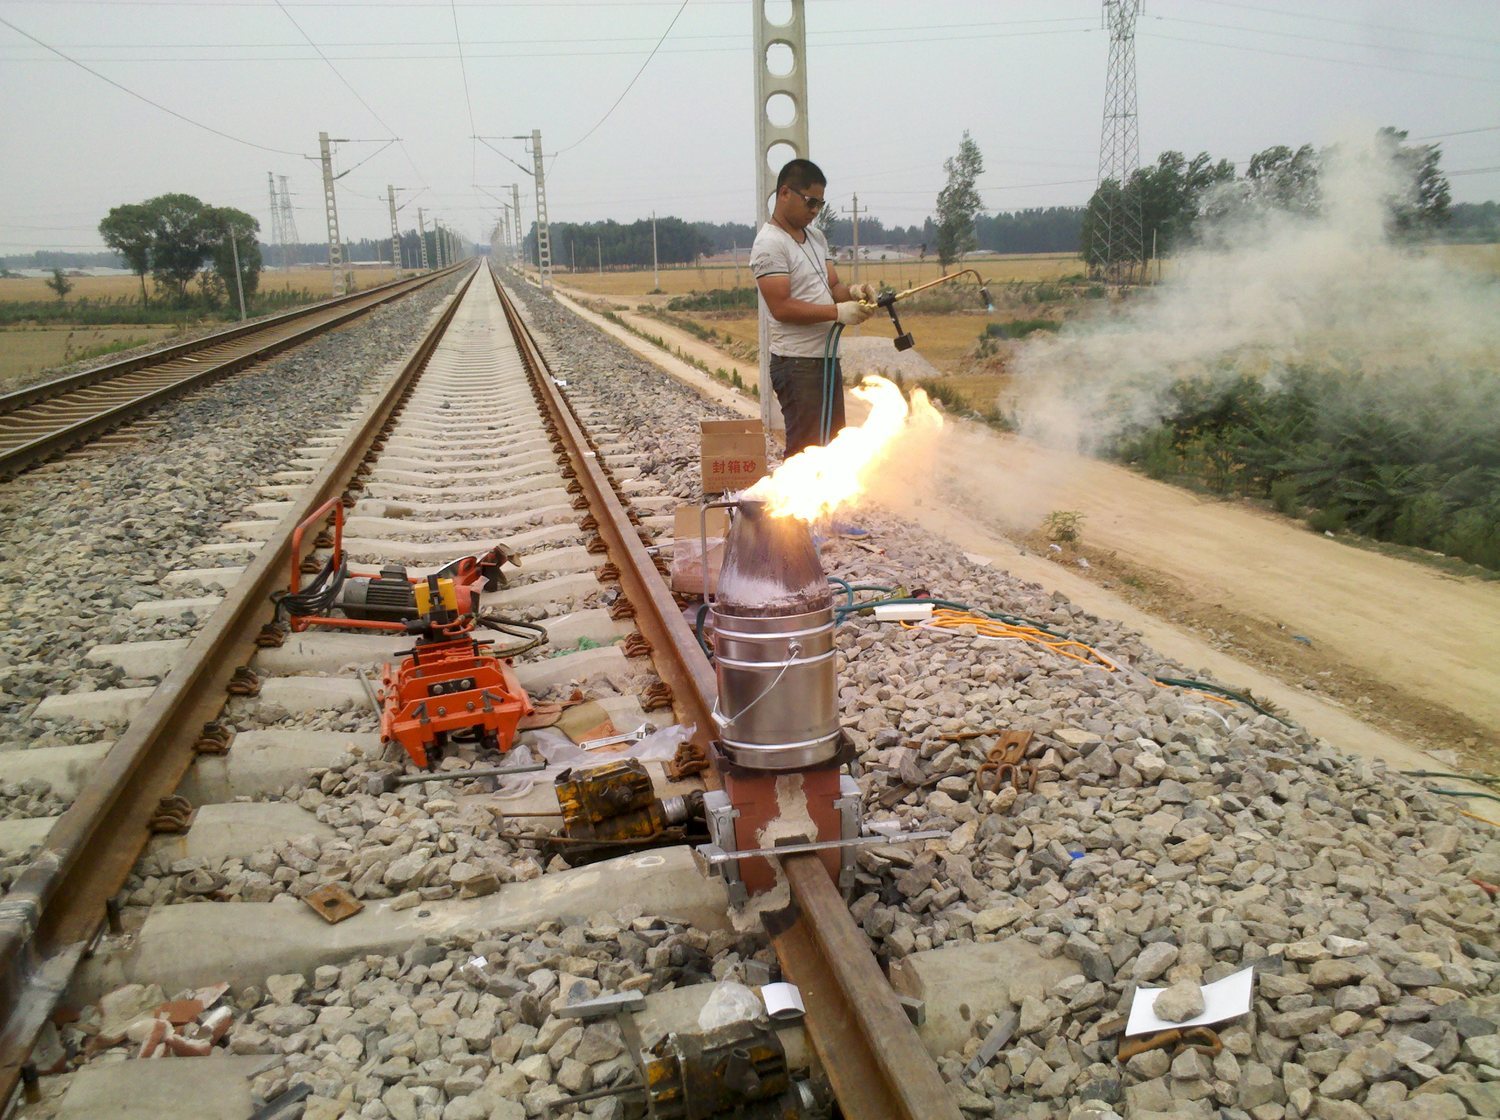
Что на самом деле делает термитная сварка с рельсом.
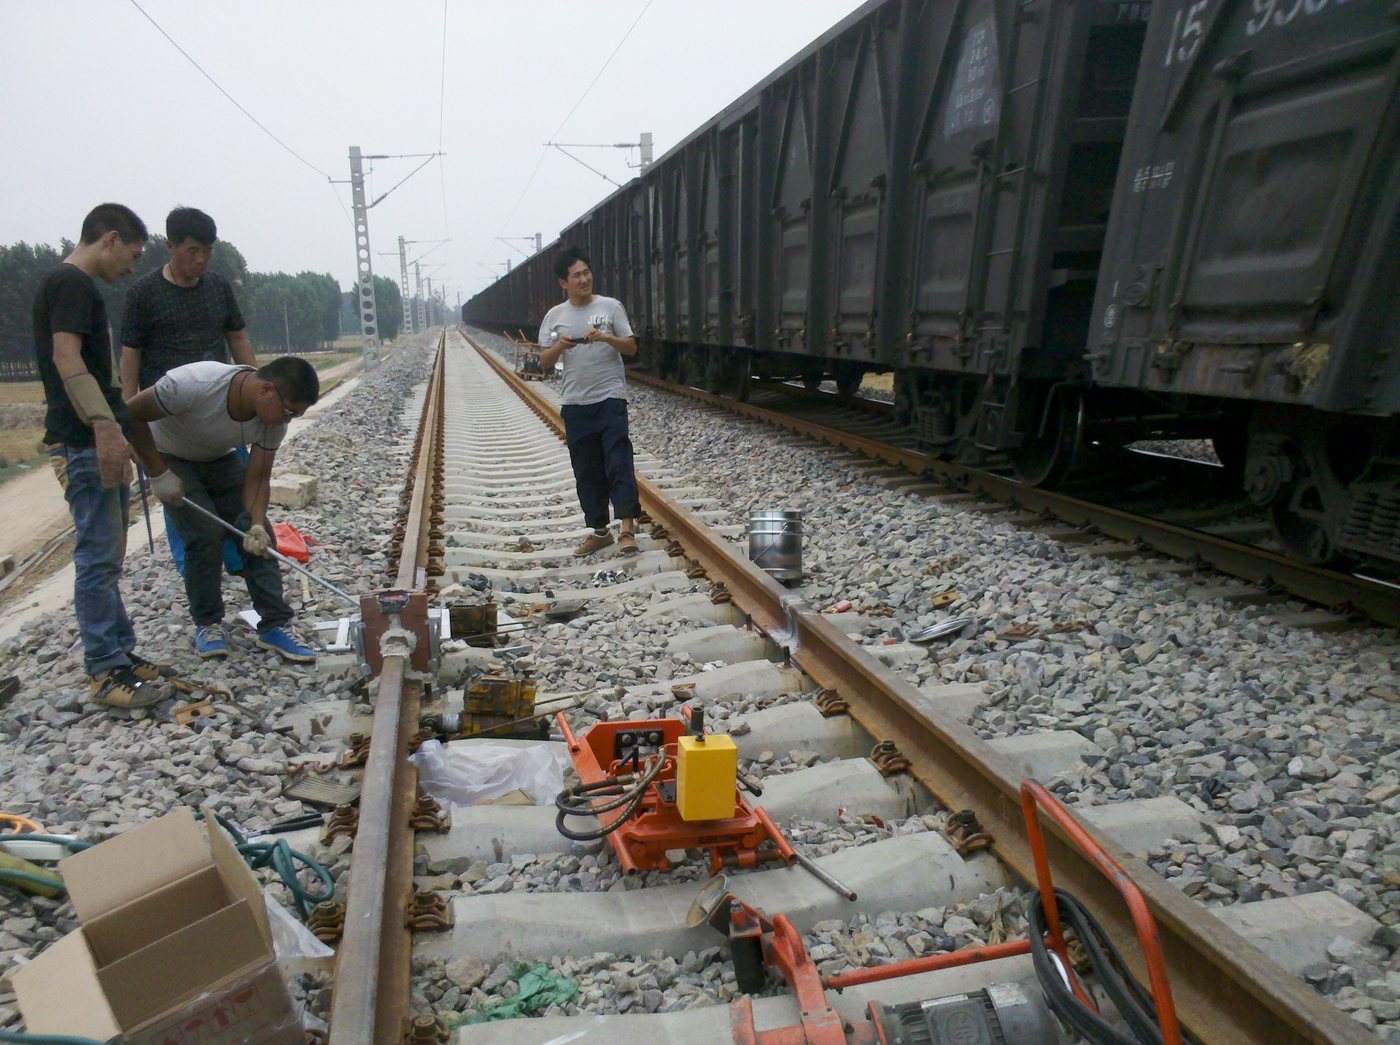
Шаг Типичный параметр Почему это важно Железнодорожный зазор 25-30 мм Задает объем стали, необходимый для заполнения полости без образования холодных прихлёбок или усадки. Предварительный нагрев Концы рельсов нагреваются примерно до 900-1000 °C. Удаляет влагу и предотвращает слишком быстрое охлаждение расплавленной стали. Реакция >2500 °C, завершение менее чем за минуту Определяет степень отделения шлака и чистоту стали. Охлаждение в форме 10-15 минут, обычно извлечение из формы происходит при температуре ниже ~300 °C. Контролирует напряжения охлаждения в сварном шве и зоне термического воздействия. Горячая стрижка Срезать воротник при температуре 700-850 °C с помощью гидравлического триммера (>120 кН). Удаляет большую часть избыточного металла, пока он еще находится в пластичном состоянии; согласно отраслевой практике, последующая шлифовка сокращается примерно на 60%. Профильная шлифовка К профилю рельса, к допуску на геометрию, установленному оператором. Восстанавливает рабочую поверхность; ознакомьтесь с нашим рабочим процессом сварки и шлифовки. Проверка Ультразвуковой контроль или магнитопорошковая дефектоскопия Проверяет стык перед тем, как он будет допущен к движению транспорта. Что остается после сварки рельсового шва термитной смесью
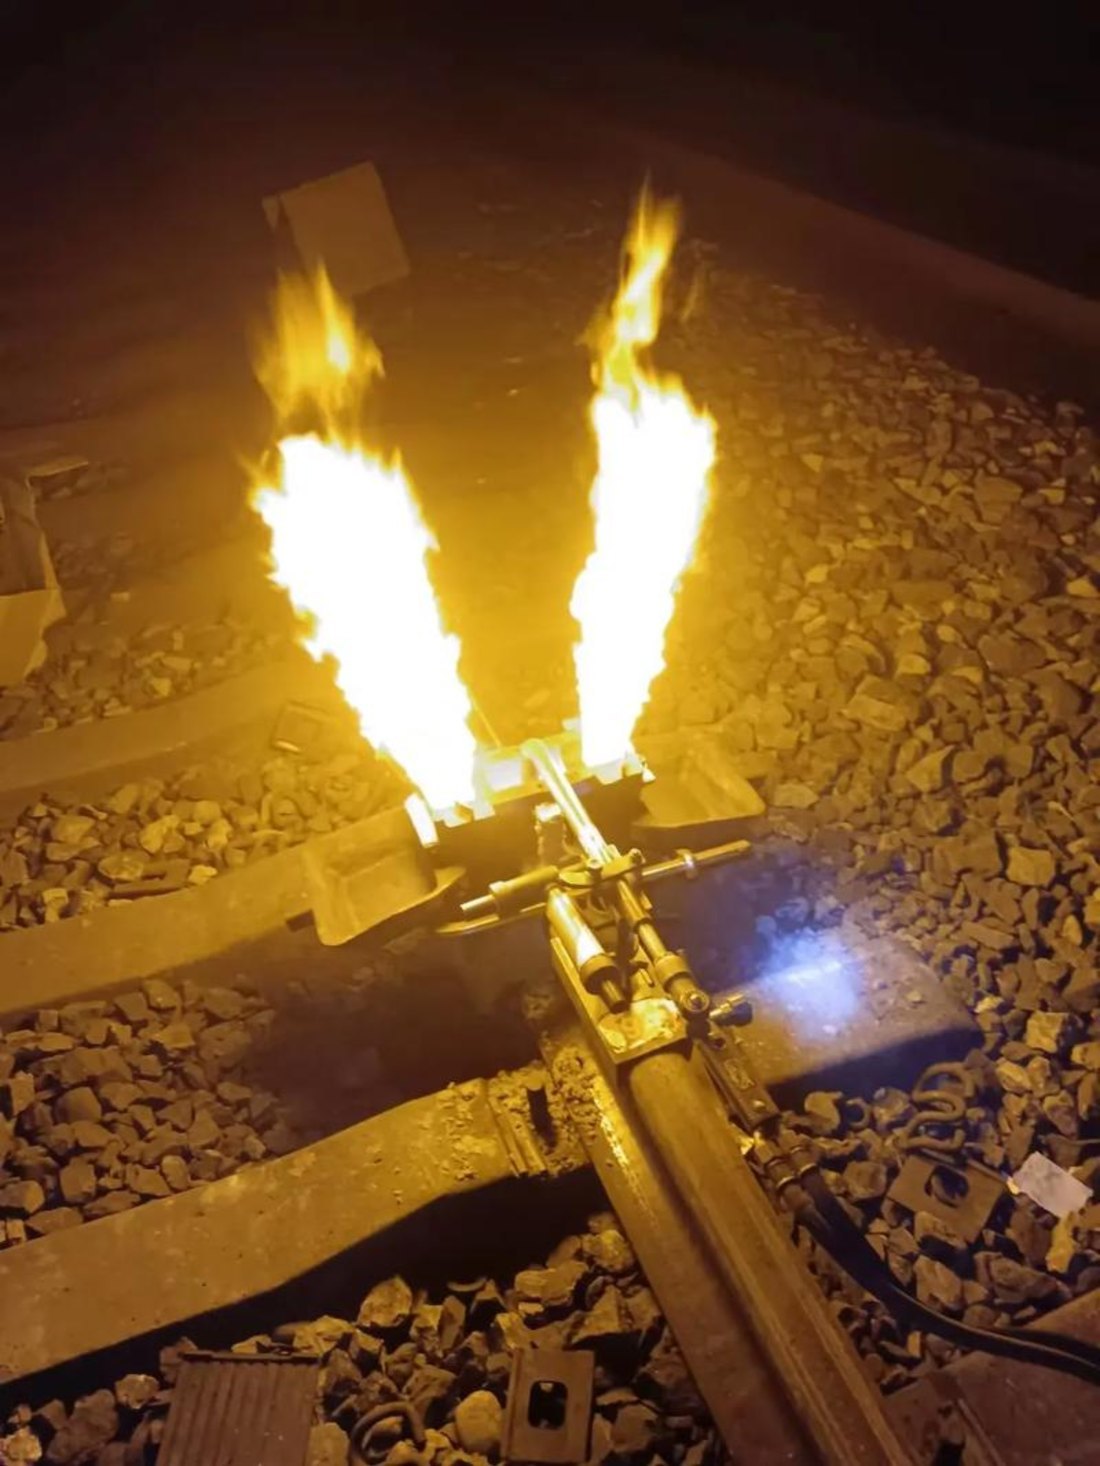
Изменения в политике в отношении термитной сварки рельсов в 2025 году
Где термитная сварка рельсов по-прежнему выигрывает
В чём заключается влияние шлифовки на качество термитной сварки?
Как метод сварки влияет на процесс шлифовки
Метод сварки Что прибывает на трассу Нагрузка от шлифовки в стыке Термитный (алюмотермический) Литой сустав, воротник обрезан в горячем состоянии триммером, литейная оболочка цела. Высочайший уровень: полное восстановление профиля и ровности, удаление кожного сала, выравнивание шероховатостей. Флэш-батт Кованое соединение, обрезанное машинными ножницами в горячем состоянии. Световой режим: чистовая обработка профиля и шероховатости; геометрия обычно уже близка к идеалу. Давление газа Кованое соединение, похожее на ударную сварку, но с другим источником тепла. От легкой до умеренной, в зависимости от имеющегося на месте оборудования для обрезки. Ремонт или наплавка Местный налет на поврежденном или изношенном участке Переменная: соответствие характеристик отложений окружающему профилю и твердости. Выбор шлифовальных кругов для шлифовки сварных швов и соединений
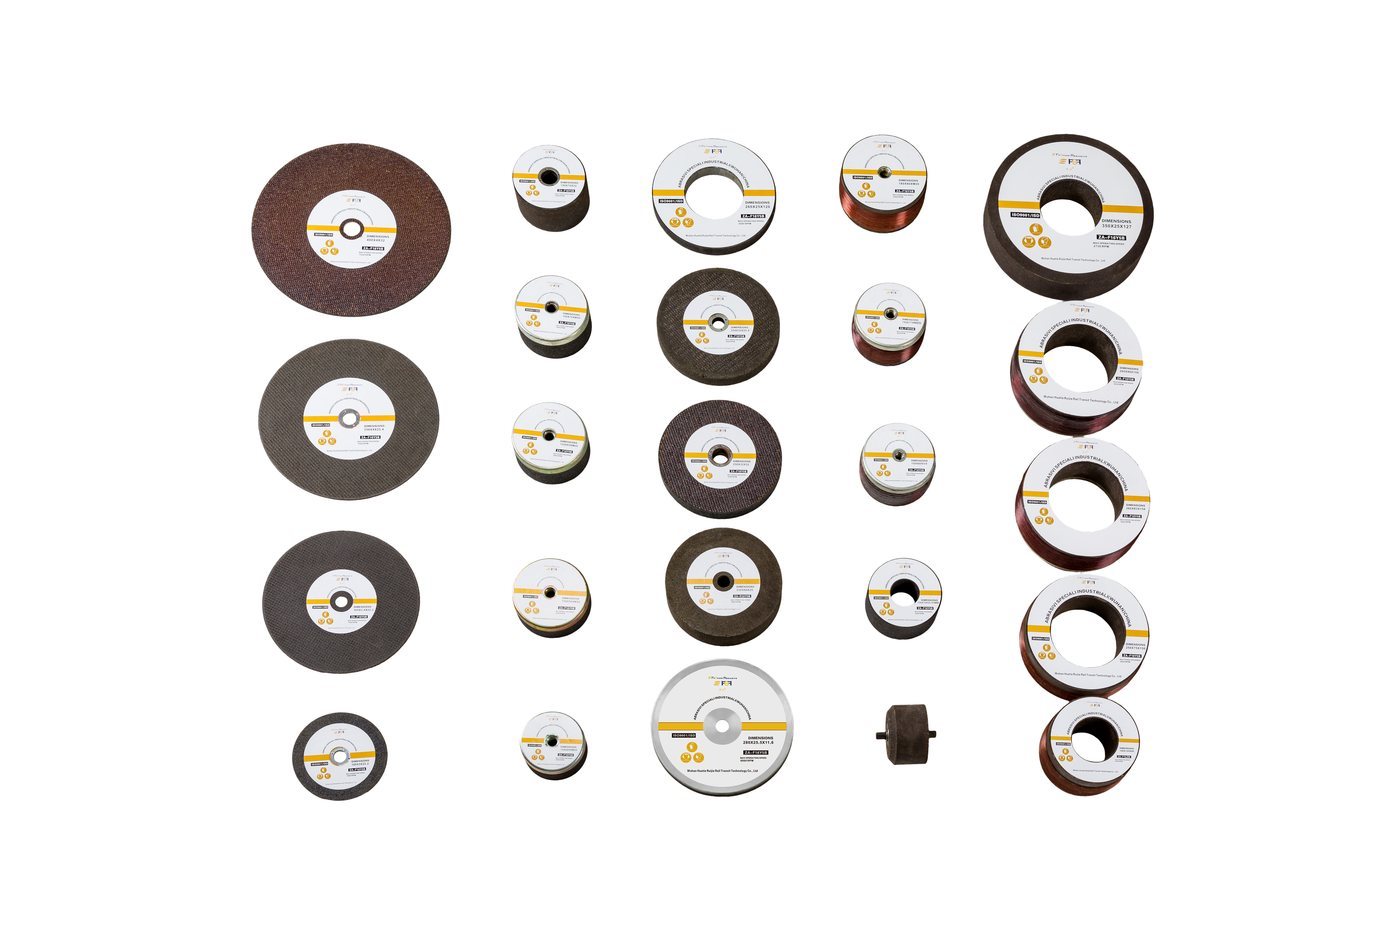
Приложение Типичные форматы колес Ручные машины (совместимы с Geismar/Robel) 150×70×M20, 150×65×M20, 150×75×32, 150×56×M20, 150×70×55-4×M8 Небольшие ручные станки 125×65×20-54×47, 125×65×20-36×18 Прочие работы по соединениям и рельсам. 180×80×M20, 230×60×25, 250×32×32, 260×25×120, 254×32×25.4 Слежение за поездами (совместная работа в ходе кампании) 260×90×154, 260×90×153, 250×75×150, 180×105×90, 260×83×152, серия 350 Приемка и проверка сварного соединения
Проверять Требование Шероховатость Ra ≤10 мкм после шлифовки (TB 10413-2018 и эквивалент) Прямолинейность / геометрия Доля миллиметра на 1-метровой линейке с щупом (0,3 мм в нашем рабочем процессе) Гореть Отсутствует непрерывная синяя полоса Контактная группа Непрерывный шов по всей длине; высокоскоростные снаряды 25-30 мм, обычные снаряды 35-40 мм и снаряды для тяжелых грузов. Внутренняя целостность Ультразвуковой контроль или магнитопорошковая дефектоскопия в соответствии с действующим стандартом сварки (стандарт EN 14730 или правила оператора). Применение роликов Молатона в сварочных и соединительных работах
Разрешена ли термитная сварка на железных дорогах?
Зачем шлифовать термитный сварной шов после того, как вырезана деталь?
Устраняет ли горячая резка необходимость в шлифовании?
Для чего необходимо шлифовать сварной шов?
Какой шлифовальный круг следует использовать для финишной обработки сварных швов?
Подберите шлифовальные круги для сварки, соответствующие типу соединения, которое вам необходимо выполнить.